logo
Para casa > Produtos > fazer à máquina da precisão do cnc >
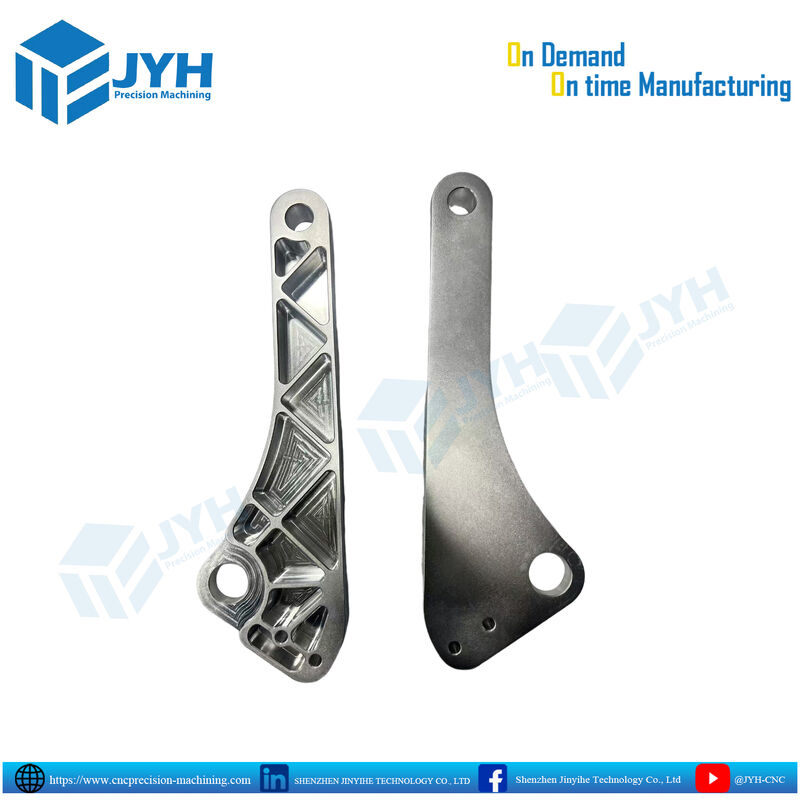
Manual de precisão CNC Machined 7075-T6 Alumínio Suspensão Link Braço com ± 0,001 mm Tolerância e 5 eixos CNC fresagem

Manual de precisão CNC Machined 7075-T6 Alumínio Suspensão Link Braço com ± 0,001 mm Tolerância e 5 eixos CNC fresagem

Braço de ligação de suspensão com tolerância de ±0.001 mm

Suporte de pivô de alumínio 7075-T6

Componente usinado CNC com fresagem CNC de 5 eixos

Lugar de origem:

China

Marca:

JYH

Número do modelo:

OEM/ODM

Contacte-nos
Solicite um orçamento
Detalhes do produto
Tyoe de serviço:
Feito sob medida e OEM
Volume de produção:
Protótipo para produção em massa
Tolerância:
± 0,001 mm
Programas:
CAD/CAM/CORELDRAW/PRO/E/UG/IGS/STP
Acabamento de superfície:
Ra 0,4 - 1,6 µm
Tolerância de usinagem:
±0,01 mm (tolerâncias mais restritas disponíveis)
Material:
Alumínio, Aço, Titânio, Latão, Plástico
Tratamento térmico:
Disponível mediante solicitação
Cor:
Preto/Sliver e pode ser personalizado
Processos de usinagem:
Fresamento, Torneamento, Furação, Retificação
Processamento molhado:
Usinagem CNC
Outros:
Desenho, fotos e amostras são bem-vindos
Destacar:

Braço de ligação de suspensão com tolerância de ±0.001 mm

,

Suporte de pivô de alumínio 7075-T6

,

Componente usinado CNC com fresagem CNC de 5 eixos

Termos de pagamento e envio
Quantidade de ordem mínima
1
Detalhes da embalagem
Embalagem personalizada
Tempo de entrega
5-8 dias
Termos de pagamento
L/C,D/A,D/P,T/T
Habilidade da fonte
Protótipo para produção em massa
Produtos relacionados
Contacte-nos
Sandy Xu
Contacte agora
Descrição do produto
Manual de precisão CNC Machined Alumínio Suspensão Link Braço & Pivot Bracket
Projetado para suportar cortes cíclicos severos, momentos de dobra e cargas dinâmicas,Este braço de ligação de suspensão estrutural de alumínio, de precisão CNC, fornece máxima rigidez torsional com massa mínima.. Fabricado através de centrais de fresagem CNC contínuas de alta velocidade de 4 e 5 eixos,O componente apresenta um desenho triangular de bolsas de telas (bolsas isogrid) que elimina o peso não estrutural, deixando intactas as telas de corte rígidas.
A geometria de pivô duplo incorpora furos de pivô de alta precisão e furos de pin de localização cego projetados para rolamentos de rolos de agulha, rolamentos esféricos ou buchas de pressão.O roughing adaptativo em vários estágios e o contorno trocoidal de alta velocidade mantêm faces de dado planas e tolerâncias de distância do centro do buraco ao buraco até ± 0.008 mm (±0.0003 in). Cada unidade é finalizada com jato de abrasivo uniforme seguido por uma superfície anodizada de revestimento duro opcional Tipo II ou Tipo III para resistir ao desgaste da estrada abrasiva, impacto de cascalho,e condições atmosféricas corrosivas.
Especificações técnicas
Parâmetro Especificação padrão Notas de engenharia e capacidade
Exigências de material Alumínio 7075-T6, 6061-T6, 6082-T6 7075-T6 recomendado para aplicações de choque elevado; 6061-T6 para aplicações de utilidade geral
Método de usinagem Reforço automático de máquinas de moldagem Desvio adaptativo multicavidade e passes de acabamento unificados
Tolerâncias Dimensionais ±0,010 mm em geral; até ±0,005 mm críticos Avaliação com base nas normas ISO 2768-m/f ou ASME Y14.5
Pivot Bore verdadeira posição Dentro de Ø0,012 mm em relação às datas primárias Assegura rotação livre de ligação em ligações de dois eixos
cilindricidade do furo / escoamento Dentro de 0,005 mm (0.0002 polegadas) Critical para a longevidade do rolamento de ajuste de interferência
Revestimento de superfície (bolsões) Ra 0,8 μm - Ra 1,6 μm (32 - 63 μin) Cachoeira CNC limpa ao longo das paredes internas da rede
Tratamentos de superfície Blast de contas de vidro (matte), MIL-A-8625 Tipo II / Tipo III Hardcoat Tintas anodizantes transparentes, pretas, cinza de titânio ou personalizadas
Verificação de qualidade 100% de inspecção CMM, medição do ar de perfuração, teste de rugosidade da superfície Fornecer a FAI completa, os certificados de matérias 3.1 e as impressões em balão
Seleção de material estrutural: AL 7075-T6 versus AL 6061-T6 versus Titânio Ti-6Al-4V
A escolha do substrato adequado para ligações de pivô de alta carga requer equilibrar a resistência à fadiga, a resistência ao rendimento, a massa e o custo global de produção:
Propriedade / Métrica Alumínio 6061-T6 Alumínio 7075-T6 Titânio de grau 5 (Ti-6Al-4V)
Força de rendimento (S)- Sim.) 276 MPa (40 ksi) 503 MPa (73 ksi) 880 MPa (128 ksi)
Força para a fadiga (107ciclos) 96 MPa 160 MPa 510 MPa
Densidade (ρ) 20,70 g/cm3 20,81 g/cm3 40,43 g/cm3
Modulo específico (E/ρ) ~ 25,5 GPa/ ((g/cm3) ~ 25,6 GPa/ ((g/cm3) ~ 25,7 GPa/ ((g/cm3)
Eficiência do ciclo de usinagem Rápido (100% do valor de base) Rápido (~ 95% da linha de base) Mais lento (~ 25-30% da linha de base)
Papel da indústria primária Robótica de trabalho leve, estruturas Desenhos de desporto automóvel, ligações aeroespaciais Ligações aerodinâmicas de temperatura extrema
DFM & Machining de precisão destaques
  • Tela Isogrídica de Estresse:As paredes internas dos bolsos e os raios dos cantos são otimizados para os ângulos de engajamento dos cantos do moinho, evitando a concentração de tensão residual, mantendo a rigidez estrutural contra a flexão lateral.
  • Alinhamento do eixo de configuração única:Tanto os furos de pivô dinâmicos como os furos de pin de localização de precisão são revestidos na mesma configuração de fixação de dado, garantindo a coaxialidade e evitando a ligação de pinos durante a viagem dinâmica de vários eixos.
  • Espessura de parede controlada:A espessura da teia é mantida dentro de ± 0,015 mm em todo o piso e costelas perimetrais, evitando chatter, vibração de parede fina e empurrão de ferramentas durante passagens de alta alimentação.
  • Calculações da distância entre os fios e os arbustos:Todos os furos de rolamento e fios de fixação têm em conta a espessura da película de engenharia da anodização subsequente (10-25 μm para o tipo II/tipo III), evitando ajustamentos fora de tolerância após o revestimento.
Lista de verificação da produção para inquéritos
  1. Fornecer arquivos CAD 3D nativos (.STEP ou.IGES) juntamente com um desenho de engenharia 2D (.PDF) com ajustes de furo de rolamento (H7, P7 ou faixa de tolerância designada) e esquemas de dados.
  2. Identificar a liga-alvo com base na tensão de funcionamento (especificar 7075-T6 para ciclos dinâmicos elevados ou 6061-T6 para cargas normalizadas).
  3. Especificar os requisitos de tratamento de superfície: borbulha fina de bolas de vidro, anodização clara/colorida de acordo com o MIL-A-8625 Tipo II ou revestimento duro de desgaste intenso Tipo III (50 μm).
  4. Clarificar os requisitos de hardware (por exemplo, buchas de pressão, inserções de latão pré-instaladas/helicoil inoxidável, ou furos de localização de pinos).

Envie a sua consulta directamente para nós

Política de Privacidade China Boa Qualidade fazer à máquina da precisão do cnc Fornecedor. Copyright © 2023-2026 Shenzhen Jinyihe Technology Co., Ltd. Todos os direitos reservados.